
De walscomposietmethode is een proces waarbij verschillende metalen materialen worden gelast door gebruik te maken van de hoge druk die wordt gegenereerd tijdens het walsen bij een bepaalde hoge temperatuur. Volgens de verschillende walstemperaturen kan de walscomposietmethode worden onderverdeeld in koudwalsen en warmwalsen. Het koudwalsproces is relatief eenvoudig en kan de precieze combinatie van verschillende metaalplaten realiseren, maar het stelt hogere eisen aan de prestaties van de walsapparatuur. De warmgewalste composietmethode is om het substraat en de composietplaat op elkaar te leggen om een knuppel te vormen, deze vervolgens tot een bepaalde temperatuur te verwarmen en vervolgens te rollen. Onder de synergie van hoge temperatuur en hoge druk worden het substraat en de composietplaat stevig gecombineerd. De mainstream technologie van stalen composietplaten.
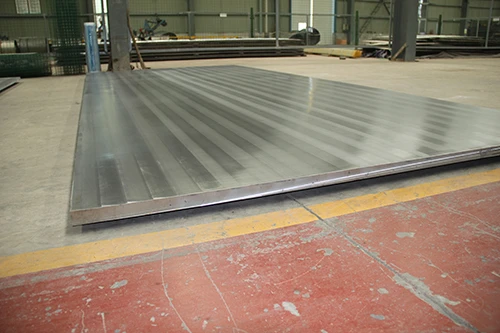
De belangrijkste processtappen van walsen en vormen van:titanium stalen beklede plaatzijn als volgt:
1. Selecteer de juiste ondergrond, tussenlaag en composietplaat
Volg voornamelijk de volgende 3 principes:
1) Rem de onderlinge diffusie van koolstof en ijzer
2) Om een goede metallurgische hechting te bereiken:
3) Verbeter de verwerkingscapaciteit van bestaande apparatuur:
2. Kies het juiste isolatiemateriaal
Tijdens het symmetrisch walsen wordt een laag isolatiemateriaal met een dikte van 10-35 m aangebracht op de achterkant van de cladplaat om de hechting aan de achterkant en het rimpelen van het oppervlak van de cladplaat te voorkomen. Veelgebruikte isolatiematerialen zijn voornamelijk chroomoxide, aluminiumoxide, titaniumdioxide, ijzeroxide, siliciumdioxide, waterglas, enzovoort.
3. Oppervlaktebehandeling:
Alvorens de knuppel te vormen, wordt het te verlijmen oppervlak verwerkt tot een tandvorm van 0.01~3 mm, of de ruwheid van 30~90μm wordt verwerkt op het hechtoppervlak van het staal.
4. Materiaalsamenstellingsmethode:
Gewoonlijk moeten de beklede platen die zijn vervaardigd door symmetrisch walsen of overlappend walsen, vooraf worden geassembleerd om de kwaliteit en het rendement van de beklede platen te verbeteren.
5. Verwarming
De verwarmingstemperatuur is over het algemeen hoger dan 700 graden en lager dan 900 graden. Op basis van een gelijkmatige verwarming dient de opwarmtijd zoveel mogelijk te worden verkort, afhankelijk van de grootte van de plano, het verwarmingsrendement en de samenstelling van de tussenlaag.
6. Rollen
Als de metalen plaat de tussenlaag is, moet de doorgangsreductie groter zijn dan 10 procent en moet de cumulatieve vervorming groter zijn dan 70 procent; voor het walsen van vloeibare extrusie moet de eerste pas ondergronds worden verwerkt en moet de vervormingshoeveelheid groter zijn dan 10 procent.
7. Warmtebehandeling:
Er zijn veel factoren die de walstemperatuur beïnvloeden, zoals de walsmethode, de grootte van de knuppel, de verwarmingstemperatuur, enz. Het is noodzakelijk om de walstemperatuur of de koelsnelheid na het walsen nauwkeurig te regelen om de interfacesterkte van de beklede plaat te verbeteren.
8. Nivellering
De thermische uitzettingscoëfficiënten van titanium en staal zijn behoorlijk verschillend en de composietplaat is na het vormen gemakkelijk naar de staalzijde te buigen. De titanium-stalen composietplaat moet voor gebruik worden genivelleerd.
De walsmethode wordt voornamelijk gebruikt om grote platen en platen van titaniumstaal te maken. De productgrootte is nauwkeurig, de materiaalbenutting is hoog, de productiekosten zijn laag en de milieuvervuiling is klein, maar de procesvereisten zijn zeer streng.
Baoji Taicheng Metal Co., Ltd is eenfabriek met titanium-stalen platen. Op dit moment heeft het bedrijf 2 complete productielijnen voor metalen composietplaten met meer dan 300 werknemers. Perfect personeel is voor ons de basis om aan de behoeften van vele binnenlandse en buitenlandse klanten te voldoen.Metaalcomposiet kopenplaten, en vind Baoji Taicheng!


